不锈钢与铜铁铸件表面处理 黑色氧化皮酸洗钝化技术解析
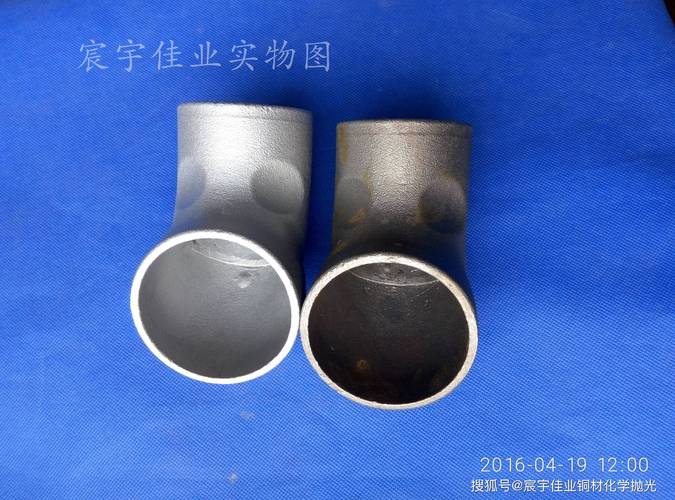
在铸造生产中,不锈钢铸件和铜铁铸件表面常因高温氧化而形成黑色氧化皮,不仅影响外观,还会降低耐腐蚀性。酸洗钝化是去除氧化皮、恢复并提升表面防护性能的关键工艺。
一、不锈钢铸件黑色氧化皮酸洗钝化
不锈钢铸件在热处理或焊接后,表面会生成一层致密的氧化皮(主要是铬、铁、镍的氧化物)。酸洗的目的是溶解这层氧化皮,露出新鲜的金属基体;钝化则是通过化学作用在表面形成一层致密的钝化膜,提高耐蚀性。
常用工艺:
- 预处理:清除油污、杂质,可采用碱性脱脂或有机溶剂清洗。
- 酸洗:采用硝酸-氢氟酸混合酸(如10%-20%硝酸+1%-3%氢氟酸),温度控制在20-40℃,浸泡时间根据氧化皮厚度确定(通常10-30分钟)。对于大型铸件,可采用酸洗膏局部处理。
- 冲洗:高压水冲洗或清水漂洗,彻底去除残酸。
- 钝化:采用硝酸(20%-30%)或柠檬酸(4%-5%)溶液,温度20-50℃,浸泡20-60分钟,形成钝化膜。
- 干燥:自然干燥或压缩空气吹干。
注意事项:氢氟酸有毒,需在通风良好处操作,佩戴防护装备;废酸液需经中和处理达标后排放。
二、铜铁铸件的酸洗与钝化
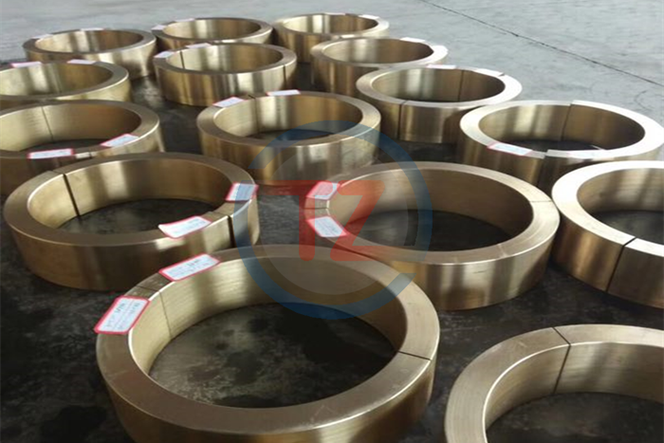
铜铁铸件(如铜合金、铸铁)的表面氧化皮成分复杂,酸洗液的选择需兼顾两种金属的活性差异。
- 铜铸件:常用硫酸-重铬酸钾溶液(5%-10%硫酸+2%-5%重铬酸钾)进行酸洗,温度20-40℃,时间5-15分钟。钝化可采用苯并三氮唑(BTA)溶液(1%-3%)浸泡,形成保护膜。
- 铁铸件:可采用盐酸(10%-15%)或硫酸(5%-10%)酸洗,加入适量缓蚀剂(如乌洛托品)防止过腐蚀。钝化可用亚硝酸钠(2%-5%)溶液浸泡,但需注意环保要求,现在更推荐使用无铬钝化剂(如钼酸盐、硅酸盐)。
- 铜铁复合铸件:需采用温和的酸洗体系,如柠檬酸(5%-10%)+缓蚀剂,避免强酸导致铜溶解或铁过蚀。
三、质量检验与常见问题
酸洗钝化后,应检查表面是否均匀银白,无残留氧化皮、过腐蚀或斑点。钝化膜可通过蓝点试验(针对不锈钢)或硫酸铜试验(针对铜合金)检验。常见问题包括:酸洗不均(搅拌不足)、过腐蚀(酸浓度过高或时间过长)、钝化膜不完整(钝化液污染)。
四、环保与安全
优先选用低毒、可生物降解的酸洗钝化剂;酸洗废水需中和沉淀处理;操作人员应穿戴耐酸手套、护目镜和防护服,工作场所保持良好通风。
针对不同材质的铸件选择合适的酸洗钝化工艺,可有效去除黑色氧化皮,提升表面质量和耐蚀性,延长产品使用寿命。
如若转载,请注明出处:http://www.dlhengli.com/product/6.html
更新时间:2026-11-03 11:39:16