铜铸件与铜铁铸件的浇注温度解析
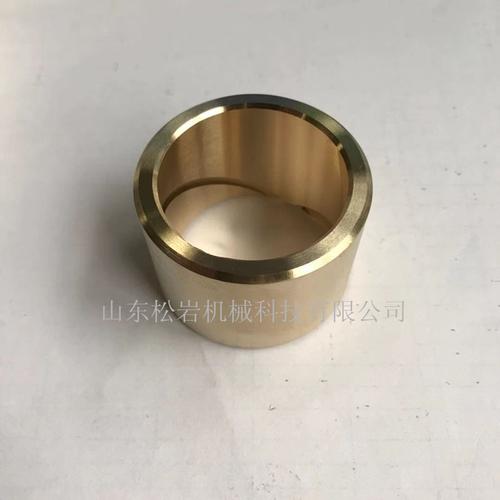
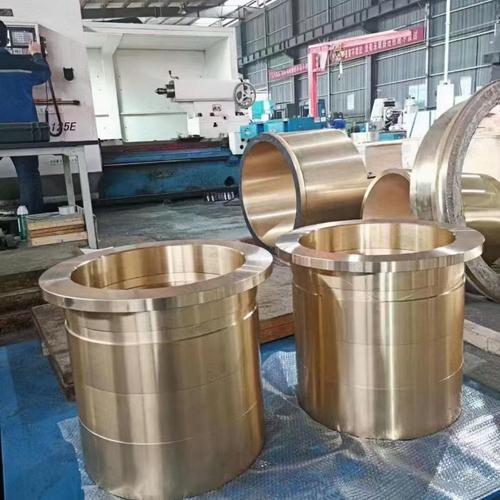
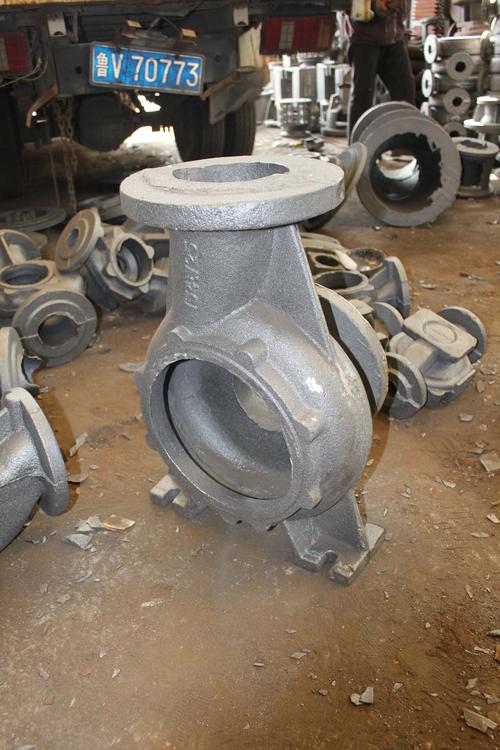
浇注温度是铸造工艺中的关键参数之一,直接影响金属液的流动性、铸件的组织致密性和表面质量。针对铜铸件及铜铁(铜合金与铸铁复合或相关)铸件,浇注温度的选择需根据具体合金类型、铸件结构和铸造方法综合确定。
一、纯铜及常见铜合金的浇注温度
- 纯铜(紫铜):熔点约1083℃,实际浇注温度通常控制在1150~1250℃。温度过高易导致吸气严重、氧化加剧;过低则流动性不足,易产生冷隔和浇不足。
- 黄铜(铜锌合金):熔点约900~950℃,浇注温度一般控制在950~1050℃。黄铜中锌易挥发,温度过高会加剧锌的烧损和氧化锌烟雾,影响铸件质量。
- 青铜(铜锡合金):熔点约800~1000℃,浇注温度通常为1000~1150℃,具体取决于锡含量及是否含磷、铅等元素。磷酸青铜等特殊青铜需适当调整。
- 白铜(铜镍合金):熔点较高,约1100~1250℃,浇注温度常控制在1250~1400℃,需注意防止镍的氧化。
二、铜铁铸件的浇注温度说明
“铜铁铸件”通常指铜合金与铸铁件的复合铸造,或铜铁双金属铸件。此类铸件浇注温度需兼顾两种材料的特性:
- 若先浇铸铁后镶铸铜件,铸铁浇注温度按铸铁工艺执行(灰铸铁通常1320~1450℃),铜件浇注则按相应铜合金温度控制,并注意界面结合质量。
- 若铜铁复合浇注,应避免铜液温度过高对铁基体造成过度熔蚀或氧化,一般铜合金浇注温度取下限,同时采取保护措施防止界面氧化夹杂。
- 对于铜铁双金属铸件,建议通过试验确定最佳温度窗口,通常铜侧浇注温度可比单独浇注铜件时略低20~50℃,以改善界面结合并减少缺陷。
三、浇注温度的选择原则
- 根据合金牌号和熔点确定基础温度,一般浇注温度高于液相线50~150℃。
- 薄壁、复杂铸件取偏上限温度以保证充型;厚大铸件取偏下限温度以减少缩孔和热裂。
- 考虑铸造方法:砂型铸造取较高温度,金属型铸造可适当降低。
- 铜铁复合铸件应结合界面结合要求,通过工艺试验优化温度参数,兼顾充型性与界面质量。
铜铸件浇注温度需按合金种类精确控制,铜铁铸件则应在明确工艺方案的基础上,分别确定铜侧和铁侧的浇注温度,并通过试浇验证,以确保铸件质量。
如若转载,请注明出处:http://www.dlhengli.com/product/26.html
更新时间:2026-11-01 05:07:52