覆膜红砂在铜铁铝合金铸造中的应用与砂箱砂模砂芯制作指南
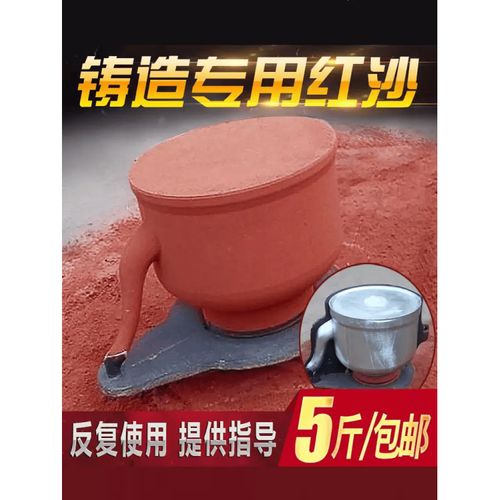
在铸造行业中,型砂材料的选择直接关系到铸件的表面质量、尺寸精度和生产效率。覆膜红砂作为一种高性能铸造用砂,因其优异的耐火性、溃散性和复用性,被广泛应用于铜、铁及铝合金铸件的生产中。本文将围绕覆膜红砂的特性,系统介绍其在砂箱、砂模及砂芯制作中的工艺要点。
一、覆膜红砂的基本特性
覆膜红砂是以优质红砂为原砂,经酚醛树脂覆膜处理而成。其颗粒圆整、表面光洁,树脂包覆均匀,具有以下特点:
- 强度高:覆膜砂具备良好的常温强度和热强度,砂型不易塌箱,适合浇注铜合金、铸铁及部分铝合金。
- 溃散性好:浇注后砂型易溃散,减少清砂劳动强度,尤其适合形状复杂的铸件。
- 耐火度高:红砂本身耐火度较高,配合树脂膜,能有效抵抗铜液、铁液的热作用,减少粘砂缺陷。
- 发气量可控:优质覆膜红砂的发气量较低且集中,有利于减少气孔缺陷。
二、砂箱准备与型砂配制
砂箱是承载砂型的框架。使用覆膜红砂时,砂箱应保证足够的刚度与透气性。生产前需清理砂箱内壁,涂刷脱模剂。型砂配制方面,覆膜红砂通常为干态使用,无需额外加水,直接进行热法或温法射压成型。对于铜合金和铸铁件,建议根据铸件壁厚调整砂型紧实度:薄壁件可适当提高紧实率,厚大件则需注意排气。
三、砂模制作工艺
砂模制作分为手工造型与机器造型。覆膜红砂适用于热芯盒或射压造型。手工造型时,先将覆膜红砂填入砂箱,捣实后通过加热(如喷灯或烘箱)使树脂固化,形成具有一定强度的砂型。机器造型则多采用射芯机,将覆膜砂射入加热的模具中,快速固化成型。制作砂模时需注意:
- 模具温度控制在200~280℃,确保树脂充分固化;
- 砂型应设置排气孔或透气塞,防止浇注时气体滞留;
- 对于铝合金铸件,砂型表面可喷涂涂料,进一步改善铸件表面质量。
四、砂芯制作要点
砂芯是形成铸件内腔的关键。覆膜红砂制作砂芯时,应采用芯盒加热成型。芯盒温度通常为220~260℃,射砂压力根据砂芯复杂程度调整。为增强砂芯的排气与退让性,可在砂芯中心放置通气管。对于细长或复杂砂芯,可加入适量增强剂或采用分块组合。浇注铜合金时,砂芯表面易粘砂,建议使用专用涂料。
五、铜、铁、铝合金铸件的适配建议
- 铜合金:铜液温度约1100~1200℃,覆膜红砂耐火度足够。注意砂型排气,防止铜液氧化产生气孔。
- 铸铁:铁液温度较高(约1350~1450℃),需选用耐火度更高的覆膜红砂,并适当增加砂型紧实度。常见缺陷为粘砂,可通过涂料解决。
- 铝合金:铝液温度低(约700~750℃),覆膜红砂发气量低,但需注意砂型干燥,避免水分引起针孔。建议采用干态覆膜砂,并控制环境湿度。
六、常见问题与对策
- 砂型强度不足:检查树脂含量与固化温度,确保覆膜砂未过期受潮。
- 铸件表面粘砂:提高砂型紧实度,使用耐火涂料;铜合金浇注时可适当降低浇注温度。
- 气孔缺陷:优化砂型排气设计,降低覆膜砂发气量,控制浇注速度。
- 砂芯断裂:检查芯盒温度及射砂压力,必要时添加芯骨增强。
综上,覆膜红砂是铜铁铝合金铸造的理想型砂材料。合理控制砂箱、砂模及砂芯的制作工艺,并根据不同合金特性调整操作参数,可显著提升铸件质量与生产效率。
如若转载,请注明出处:http://www.dlhengli.com/product/15.html
更新时间:2026-11-03 10:36:14